内容摘要定制订单应沿着一条可追溯链路推进:已确认的供货范围与图纸、材料准备、加工、组装、检验、标识、适合运输路线的包装以及发运记录。任何变更只有被写入当前有效的确认记录后,才算受到控制。
只有在商务范围和生产信息明确后,生产才会开始。受控流程可帮助买方与制造商提前确认决策,避免问题进入车间后演变为成本高昂的变更。
买方可见的控制节点
| 阶段 | 买方或项目确认内容 | 工厂记录 |
|---|---|---|
| 图纸确认 | 尺寸、开启方式、表面处理、玻璃、五金及数量 | 已确认的生产图纸与供货范围 |
| 材料准备 | 任何已确认的替代方案或最终变更 | 订单专用物料清单 |
| 加工与组装 | 对确认记录中不完整之处进行澄清 | 可追溯的产品及工序编号 |
| 检验 | 约定的检验范围及未解决事项 | 适用检验记录 |
| 包装与发运 | 运输方式、标签及交付责任 | 装箱单及运输信息 |
1 确认供货范围与图纸
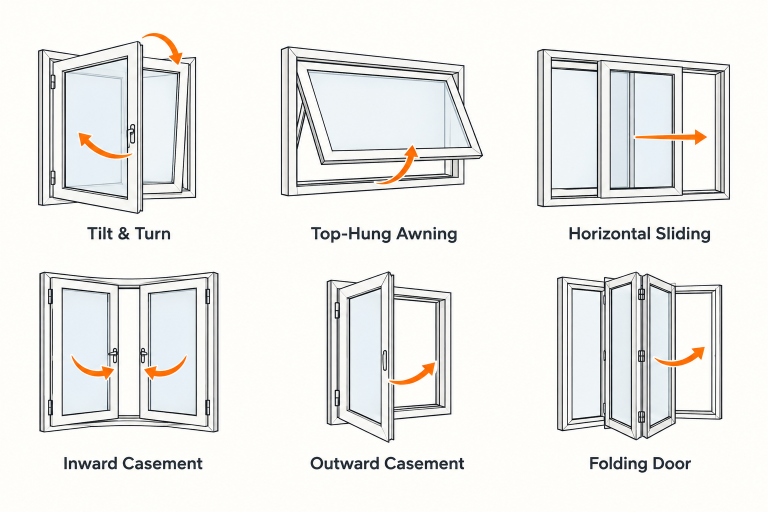
报价单及成套图纸应明确建筑洞口、系统代码、尺寸、开启方向、颜色、玻璃、五金、数量及供货边界。尚未解决的问题应记录并跟进确认。
2 按订单准备材料
型材、玻璃、五金、密封材料及其他部件应依据已确认的物料清单进行计划。材料供应情况和替代方案必须明确沟通,不能自行假设。项目编号有助于在加工与包装过程中追溯批次和洞口编号。
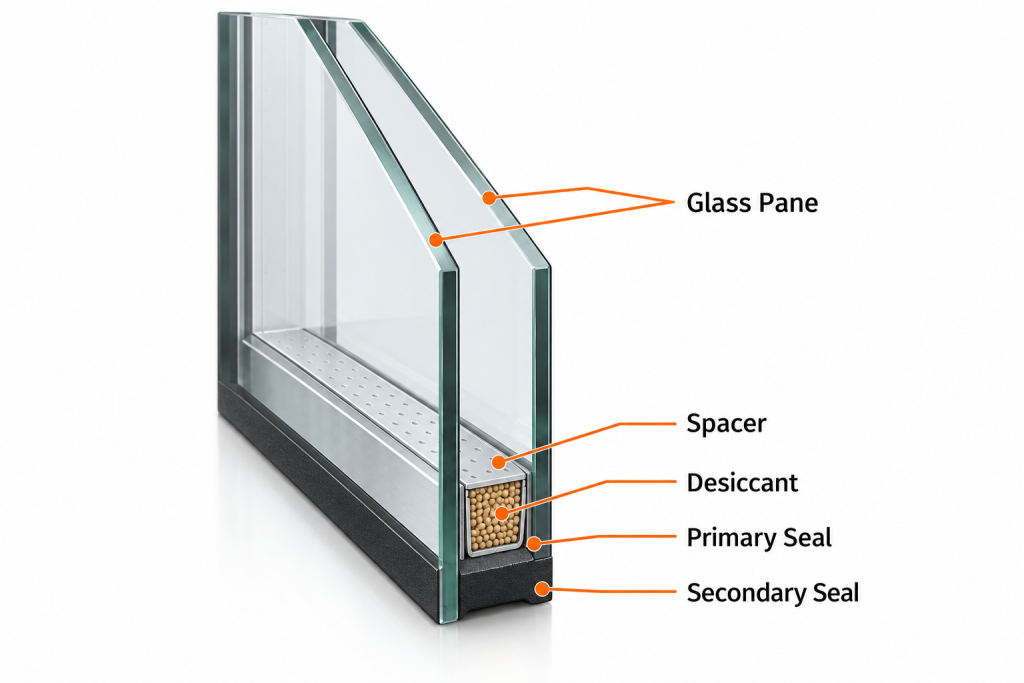
3 加工型材与部件
切割、机械加工及准备工作应依据所选系统的生产资料进行。操作人员在相应工序检查关键尺寸与加工细节。实际控制项目取决于产品、设备及已批准的质量计划。
4 组装框体与扇体
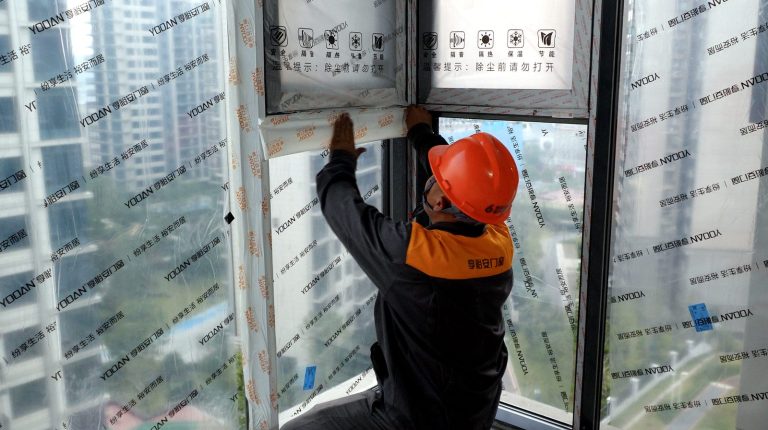
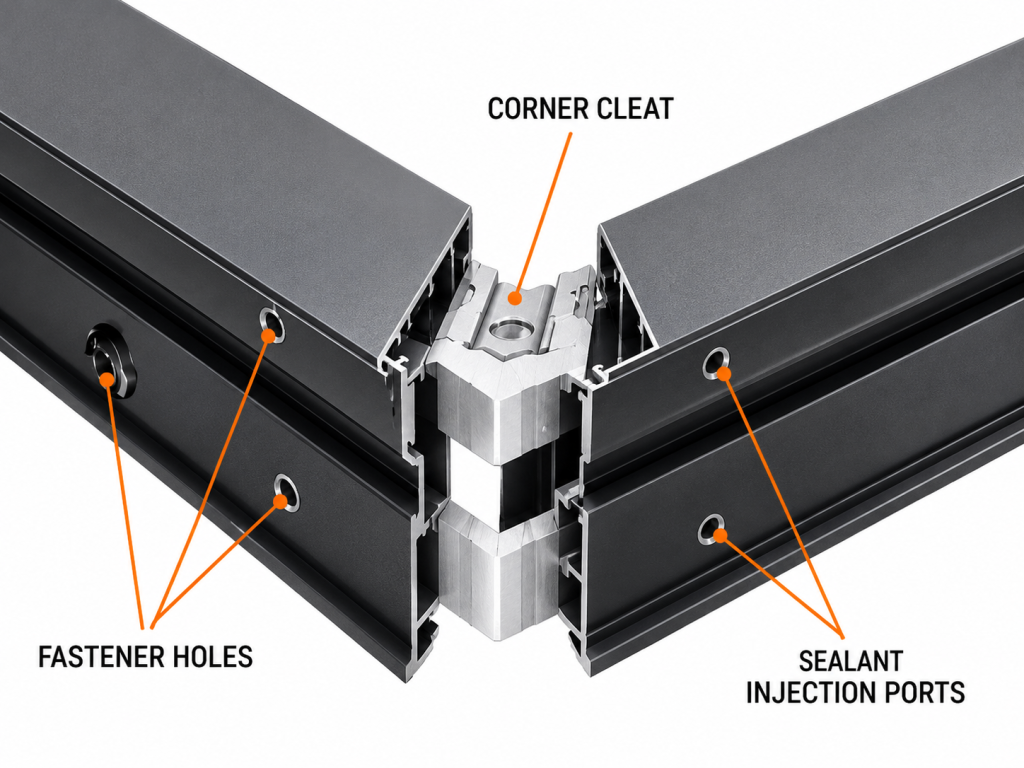
部件完成组装;如供货范围包含玻璃安装,则同步完成装玻璃,并安装五金。开启方向及产品编号须与订单核对。需要调整的产品应继续留在生产流程中,不得直接进入包装。
5 订单产品检验
检验记录应与约定范围一致。常规检查可包括产品身份、数量、主要尺寸、外观及启闭操作。检验只确认受检状态,不能替代具体项目安装、当地审批或现场调试。
6 按运输路线进行标识与包装
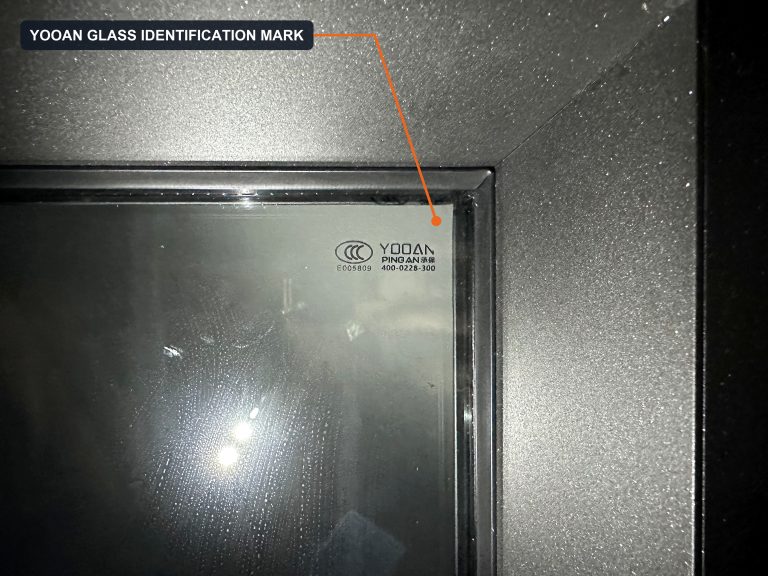
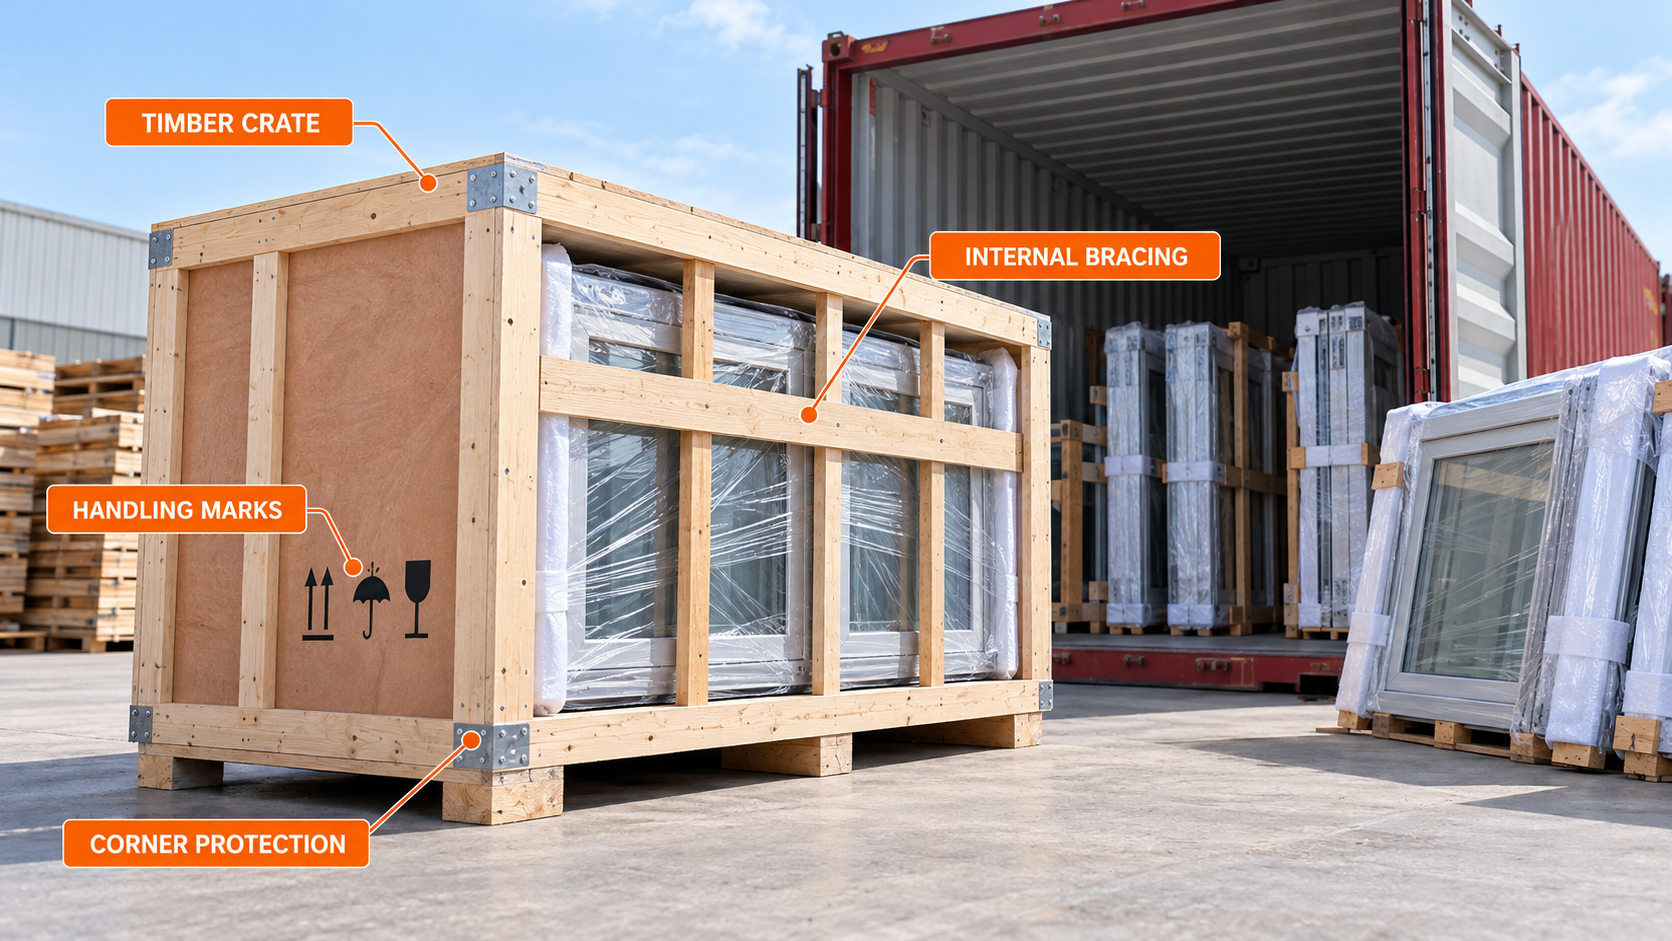
每樘产品都应能够与装箱单及现场洞口编号对应。防护方式和木箱设计应根据约定运输方式及装卸计划选择。散装五金、文件及配件须记录位置,方便收货团队查找。
7 通过发运记录完成交接
最终装箱单、运输信息及适用产品文件会按订单提供。收货团队应依据这些记录验货,并及时反馈差异。
对买方而言,最有效的控制方式很清楚:确认一套明确记录,使所有变更可追溯,并在从图纸审核到现场安装的每个交接节点明确责任方。